◇
Presse piegatrici
Cilindri principali e di bombatura; coppie sincronizzate con retroazione di posizione.
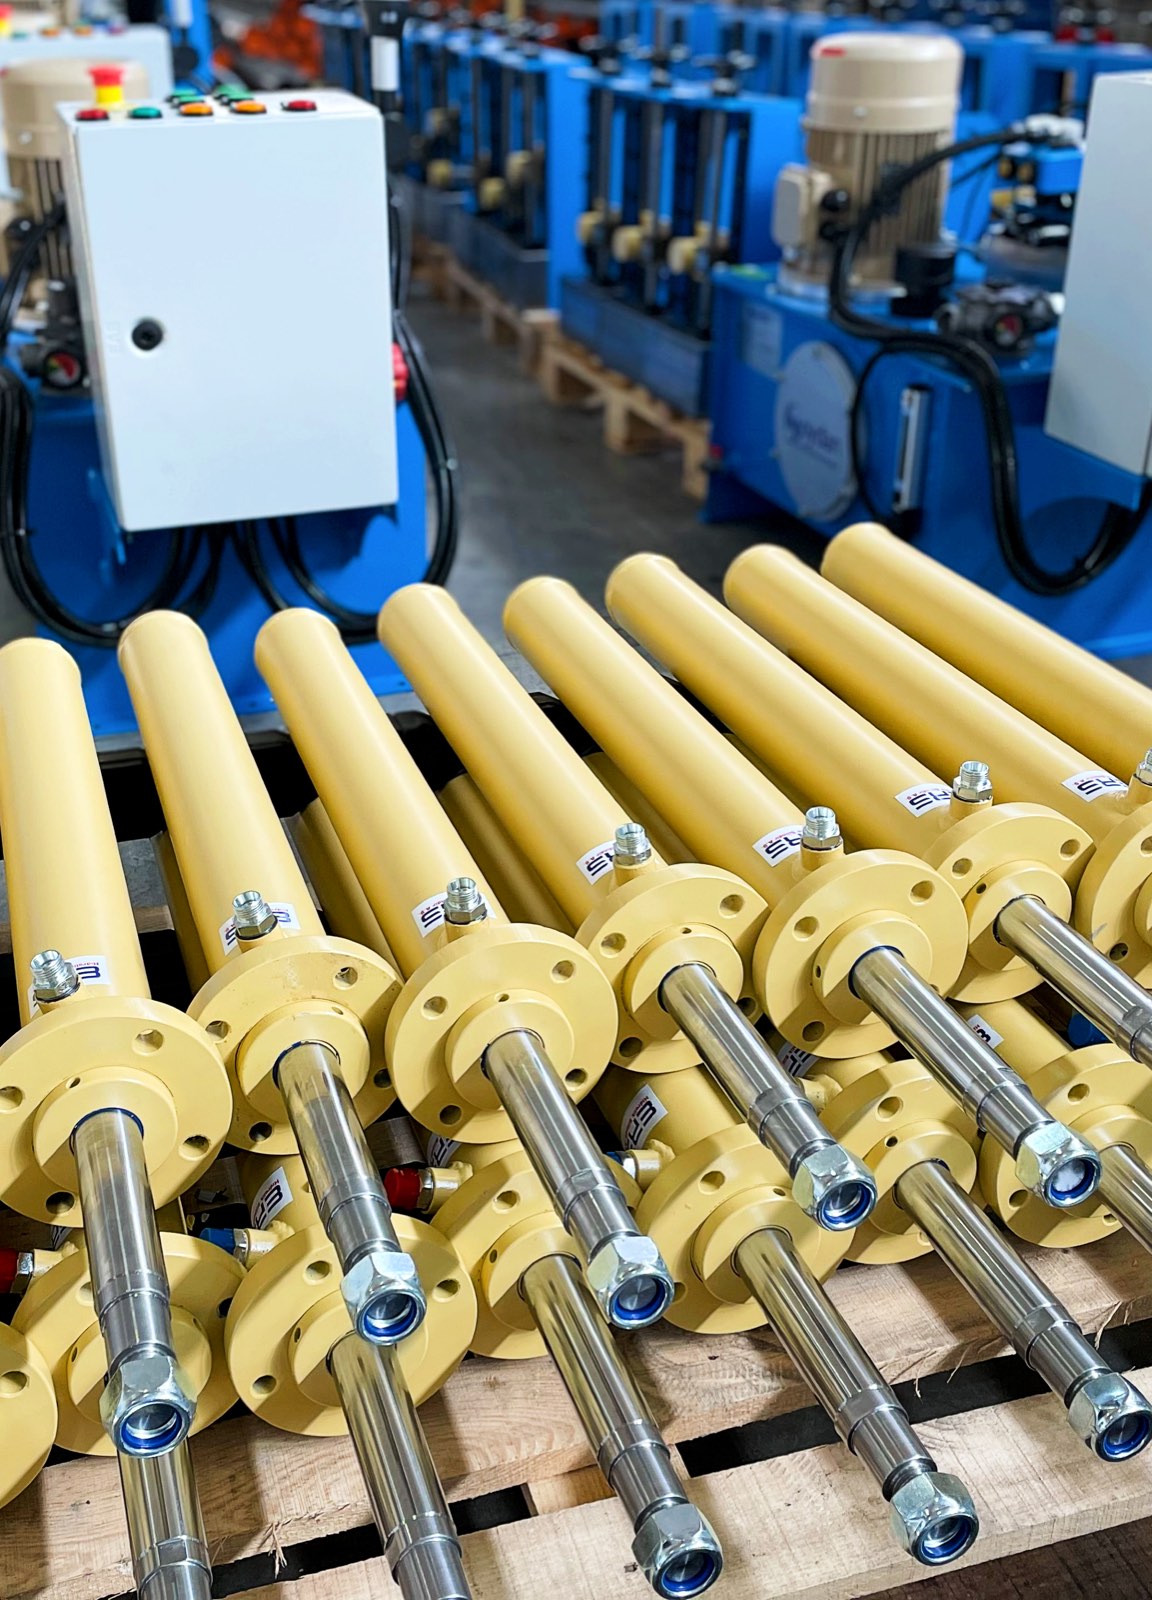
Soydan Hidrolik costruisce a İzmir cilindri ISO 6022 a flangia tonda, saldati per servizio pesante e servocilindri con retroazione di posizione per presse piegatrici, presse per imbutitura, calandre e presse imballatrici. Ogni cilindro è collaudato secondo ISO 10100 alla pressione di esercizio e a 1,5 volte tale valore, con verbale serializzato. Esportiamo in Germania, Austria e Regno Unito.
Gamma Hydrocyl™: di serie alesaggi Ø25–400 mm, steli Ø16–280 mm, corse fino a 4.000 mm; su progetto fino a Ø1.000 mm di alesaggio, Ø700 mm di stelo, 12 m di corsa e 400 bar (cilindri di grandi dimensioni, cilindri saldati). Catalogo e certificati: download (EN).
Forza teorica in spinta sulla sezione piena del pistone, attriti trascurati: F [kN] = p × π × D² / 4 / 10.000 (p in bar, D in mm). Il dimensionamento definitivo, con velocità, ciclo di lavoro, coefficiente di sicurezza e carico di punta, lo verifica il nostro ufficio tecnico in fase di offerta.
| Alesaggio | 200 bar | 250 bar | 350 bar |
|---|---|---|---|
| Ø80 mm | 101 kN | 126 kN | 176 kN |
| Ø100 mm | 157 kN | 196 kN | 275 kN |
| Ø125 mm | 245 kN | 307 kN | 430 kN |
| Ø160 mm | 402 kN | 503 kN | 704 kN |
| Ø200 mm | 628 kN | 785 kN | 1.100 kN |
| Ø250 mm | 982 kN | 1.227 kN | 1.718 kN |
| Ø320 mm | 1.608 kN | 2.011 kN | 2.815 kN |
| Ø400 mm | 2.513 kN | 3.142 kN | 4.398 kN |
Un esempio puramente indicativo: a 250 bar un pistone Ø200 mm sviluppa 80 tonnellate (≈785 kN). Due pistoni Ø160 mm sincronizzati danno circa la stessa forza a 200 bar (2 × ≈402 kN ≈ 82 tonnellate) e ≈1.005 kN, poco più di 100 tonnellate, a 250 bar. Il cilindro si può abbozzare nel generatore di disegni (EN).
Nelle presse piegatrici e nelle grandi presse per stampaggio, la precisione dell'angolo di piega e la durata dello stampo dipendono dal sincronismo dei due cilindri. Li costruiamo come coppie abbinate: canne levigate in tolleranza ISO H8, comportamento in corsa confrontato sullo stesso banco prova.
Per il controllo di posizione li forniamo con trasduttore lineare integrato, pronti per l'anello chiuso con valvola proporzionale e controllore. Su richiesta progettiamo blocco valvole, accumulatore e centralina oleodinamica come un unico circuito.
Come fornitore OEM costruiamo in serie cilindri per presse piegatrici, punzonatrici e calandre; tra i clienti figura Akyapak, costruttore di macchine per la lavorazione dei metalli di Bursa. Si veda come scegliere un produttore di cilindri oleodinamici.
Costruiamo nella Zona Industriale Organizzata Atatürk di İzmir (Çiğli), con canne levigate e steli cromati di produttori europei; certificato materiale 3.1 secondo EN 10204 su richiesta. Resa (Incoterms) concordata per ordine; i clienti europei sono seguiti dall'ufficio di Londra (contatti) e gli audit in stabilimento sono benvenuti. Garanzia di 12 mesi secondo le condizioni di vendita (EN); fattori di costo: prezzo dei cilindri oleodinamici.
Un cilindro per pressa lavora per milioni di cicli: la durata dipende da dettagli che dall'esterno non si vedono e che verifichiamo in fase di offerta.
Uno scenario puramente indicativo: piegatrice da 100 tonnellate (≈981 kN), corsa 250 mm, 250 bar di esercizio, traversa sincronizzata su due cilindri. Ogni cilindro deve fornire ≈490 kN: un pistone Ø160 mm dà ≈503 kN a 250 bar, ma per attriti e margine di sicurezza si può preferire Ø180 mm (≈636 kN).
Con corsa breve e fissaggio a flangia il carico di punta non è dimensionante: lo sono il carico radiale sulla traversa e le fasce di guida. L'esempio vale solo come predimensionamento: per la scelta definitiva inviateci i dati della pressa (contatti).
HYC-F ISO 6022 per i tonnellaggi standard; saldato HYC-W per pressioni più alte o costruzioni su disegno, fino a 400 bar su progetto; servocilindro HYC-S per il controllo di posizione.
F = p × A, con p in MPa (1 bar = 0,1 MPa) e A = π × D² / 4 in mm²; il risultato è in newton. Un pistone Ø200 mm a 250 bar sviluppa circa 785 kN (≈80 tonnellate).
Sì. Dal cilindro o dalle sue quote ricostruiamo il disegno e produciamo un cilindro intercambiabile, su richiesta con migliorie a guarnizioni e materiali; la consegna si pianifica per ridurre il fermo pressa.
Franco fabbrica in meno di 10 settimane dall'approvazione del disegno, in casse ISPM-15. Collaudo ISO 10100 alla pressione di esercizio e a 1,5 volte tale valore, con verbale firmato e serializzato e fascicolo tecnico. Canne e steli europei, certificato materiale 3.1 secondo EN 10204 su richiesta; guarnizioni Kastaş, Trelleborg e marchi europei. Soydan Hidrolik è certificata ISO 9001, ISO 14001 e ISO 45001.
Indicateci tipo di pressa, forza, corsa, pressione di esercizio, ciclo di lavoro, tipo di fissaggio e quantità, con eventuali disegni PDF, DWG o STEP: rispondiamo entro 48 ore con una scheda dati applicativa.
Richiedete un preventivo → Preventivo online (EN) WhatsApp