◇
Abkant presler
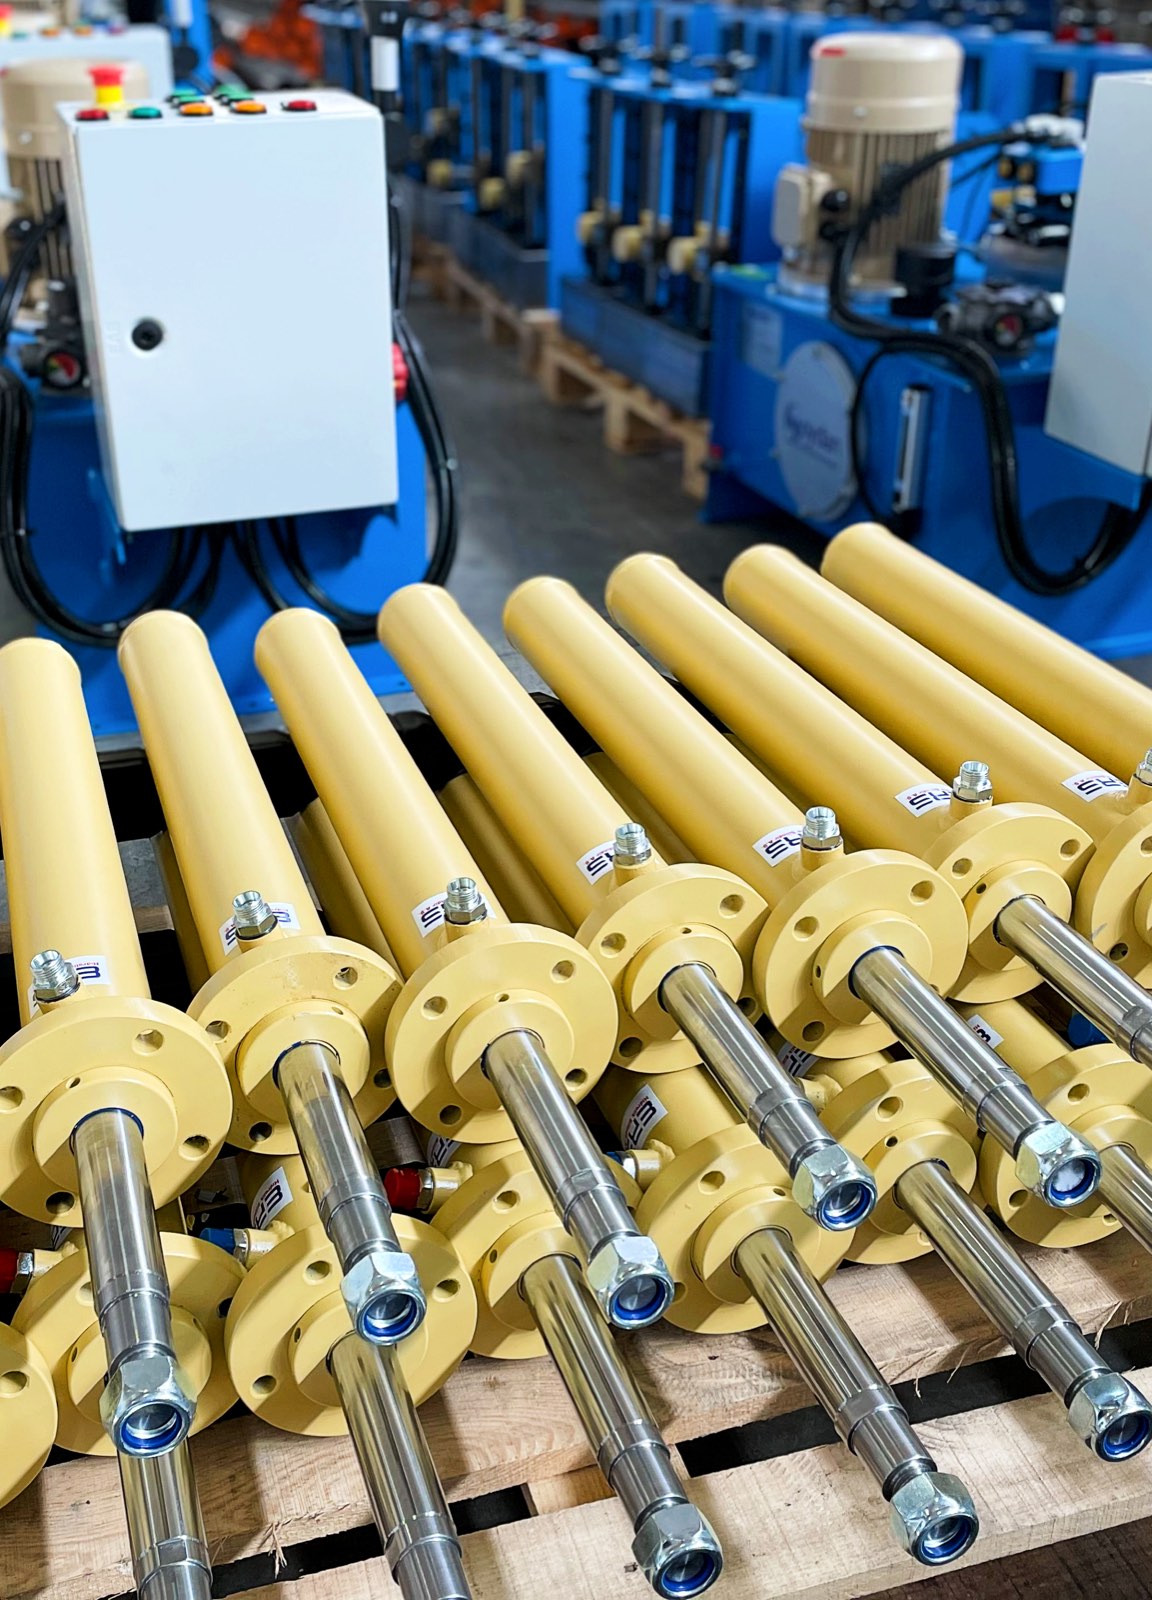
Ana silindirler ve bombeleme (crowning) silindirleri; senkron çift set, pozisyon geri beslemeli.
Bir presin tonajını ve hassasiyetini ana silindir belirler. Abkant, derin çekme, sac kıvırma ve balya presleri için ISO 6022 yuvarlak flanşlı, kaynaklı ağır hizmet tipi ve pozisyon geri beslemeli servo silindirleri İzmir'de üretiyoruz. Senkron çift setler dâhil her silindir ISO 10100'e göre çalışma basıncında ve bunun 1,5 katında test edilir, seri numaralı test raporuyla sevk edilir. İhracatçı metal işleme makinesi üreticilerine OEM olarak seri tedarik yapıyoruz.
Değerler piston tarafındaki teorik itme kuvvetidir; sürtünme ihmal edilmiştir. Tablo, hızlı bir ön seçim içindir. Kesin boyutlandırmada hız, çevrim, emniyet katsayısı ve burkulma hesaba katılır; hesabı teklif aşamasında mühendislik ekibimiz doğrular.
| Piston çapı | 200 bar | 250 bar | 350 bar |
|---|---|---|---|
| Ø80 mm | 101 kN | 126 kN | 176 kN |
| Ø100 mm | 157 kN | 196 kN | 275 kN |
| Ø125 mm | 245 kN | 307 kN | 430 kN |
| Ø160 mm | 402 kN | 503 kN | 704 kN |
| Ø200 mm | 628 kN | 785 kN | 1.100 kN |
| Ø250 mm | 982 kN | 1.227 kN | 1.718 kN |
| Ø320 mm | 1.608 kN | 2.011 kN | 2.815 kN |
| Ø400 mm | 2.513 kN | 3.142 kN | 4.398 kN |
Tipik örnek: 80 ton (≈785 kN) itme kuvveti, tek silindirde Ø200 mm pistonla 250 bar'da elde edilir. İki silindirli senkron sette aynı kuvvet Ø160 mm'lik iki pistonla 200 bar'da sağlanır (2 × ≈402 kN ≈ 82 ton); 250 bar'da aynı set ≈1.005 kN (100 tonun biraz üzeri) verir. İki silindirli düzende kuvvet koç boyunca dağılır. Kendi uygulamanız için çizim stüdyosu ile taslağınızı oluşturup teklif isteyebilirsiniz.
Abkant ve büyük kalıp preslerinde iki silindirin aynı hızda ve aynı konumda hareket etmesi, bükme açısının doğruluğunu ve kalıp ömrünü doğrudan belirler. Bu yüzden senkron silindirleri tek tek değil, eşleştirilmiş set olarak üretiriz: borular ISO H8 toleransında honlanır, iki silindirin strok davranışı aynı test tezgâhında karşılaştırılır.
Pozisyon kontrollü preslerde silindirler istenirse entegre lineer sensörle teslim edilir; oransal valf ve kontrol ünitesiyle kapalı çevrim senkronizasyona hazırdır. İsteğe bağlı olarak silindiri, valf bloğunu ve güç ünitesini birlikte tasarlarız; bkz. hidrolik güç ünitesi imalatı.
Abkant, punch ve sac kıvırma makinesi silindirlerini ihracatçı makine üreticileri için OEM olarak seri üretiyoruz; Bursalı metal işleme makinesi üreticisi Akyapak müşterilerimiz arasındadır. Uygulama listesi ve ürün ailesi eşleştirmesi için sektör sayfası: Pres ve Metal İşleme. Üretici seçim kriterleri için hidrolik silindir üreticisi sayfasına bakın.
Pres silindirleri milyonlarca çevrim yapar; ömürlerini tasarımın gözle görülmeyen ayrıntıları belirler. Teklif aşamasında bu altı başlığı uygulamanıza göre sizinle birlikte değerlendiririz.
Pres devresinin tamamı (silindir, valf bloğu, akümülatör ve güç ünitesi) tek elden tasarlanabilir; bkz. hidrolik güç ünitesi imalatı ve mühendislik projeleri.
Tipik örnek senaryo: 100 ton (≈981 kN) bükme kuvveti, 250 mm strok, 250 bar çalışma basıncı, iki silindirli senkron koç. Silindir başına ≈490 kN gerekir; tabloya göre Ø160 mm piston 250 bar'da ≈503 kN verir. Sürtünme ve emniyet payı için Ø160 yerine Ø180 mm (≈636 kN) tercih edilebilir. Kısa strok ve flanş bağlantısı sayesinde burkulma belirleyici değildir; belirleyici olan, bükme sırasında koça gelen yanal yük ve kılavuz bandı seçimidir.
Senkronizasyon için iki silindirin boruları ISO H8 toleransında honlanır ve strok davranışları eşleştirilir. Pozisyon geri beslemesi abkantlarda çoğunlukla gövdeye bağlı lineer cetvellerden alınır; istenirse silindirler entegre lineer sensörle teslim edilir. Oransal valfli kapalı çevrim kontrol, koç paralelliğini strok boyunca korur. Bombeleme (crowning) için alt tablaya küçük çaplı silindirler eklenebilir. Bu örnek bir ön boyutlandırmadır; kesin seçim için teklif formuna pres tipi, kuvvet, strok, çalışma basıncı, çevrim ve adet bilgisini yazmanız yeterlidir.
Standart tonajlarda ISO 6022 yuvarlak flanşlı HYC-F ailesi (Ø50–400 mm, 250 bar nominal / 350 bar maksimum) uygundur. Daha yüksek basınç veya çizime özel konstrüksiyon gerekiyorsa kaynaklı ağır hizmet tipi HYC-W (proje bazında 400 bar), koçun pozisyon kontrollü olduğu preslerde servo HYC-S seçilir.
İki silindirin boruları ISO H8 toleransında honlanır, strok davranışı test tezgâhında karşılaştırılarak eşleştirilir. Pozisyon geri beslemeli setler, entegre lineer sensörlü ve kapalı çevrim senkronizasyona hazır olarak teslim edilir.
Kuvvet, çalışma basıncı ile piston alanının çarpımıdır: F = p × A (p: MPa cinsinden çalışma basıncı, 1 bar = 0,1 MPa; A: mm² cinsinden piston alanı, A = π × D² / 4). Sonuç newton (N) cinsindendir. Örneğin Ø200 mm piston 250 bar'da yaklaşık 785 kN (≈80 ton) üretir. Tablodaki değerler ön boyutlandırma içindir; kesin hesabı mühendislik ekibimiz sürtünme, hız ve emniyet katsayısını dikkate alarak yapar.
Evet. Silindiri veya ölçülerini gönderin; tersine mühendislikle çizimini çıkarır, birebir muadilini üretiriz. İstenirse sızdırmazlık ve malzemede iyileştirme öneririz. Presin duruş süresini kısaltmak için teslim programını sizinle birlikte planlarız.
Özel üretim pres silindirlerinde fabrika teslim süresi, çizim onayından sonra azami 10 haftadır. Her silindir çalışma basıncında ve bunun 1,5 katında ISO 10100'e göre test edilir; imzalı, seri numaralı test raporu ve mühendislik dosyası silindirle birlikte teslim edilir. Boru ve miller Avrupa menşelidir; keçe takımları Kastaş, Trelleborg ve Avrupa markalarındandır. Soydan Hidrolik ISO 9001, ISO 14001 ve ISO 45001 belgelidir.
Pres tipi, kuvvet (ton veya kN), strok, çalışma basıncı, çevrim, bağlantı tipi ve adet bilgisini iletin; 48 saat içinde uygulama veri sayfasıyla dönüş yaparız.
Hızlı Teklif → WhatsApp