◇
Presses plieuses
Vérins principaux et vérins de bombage ; paires synchronisées à retour de position.
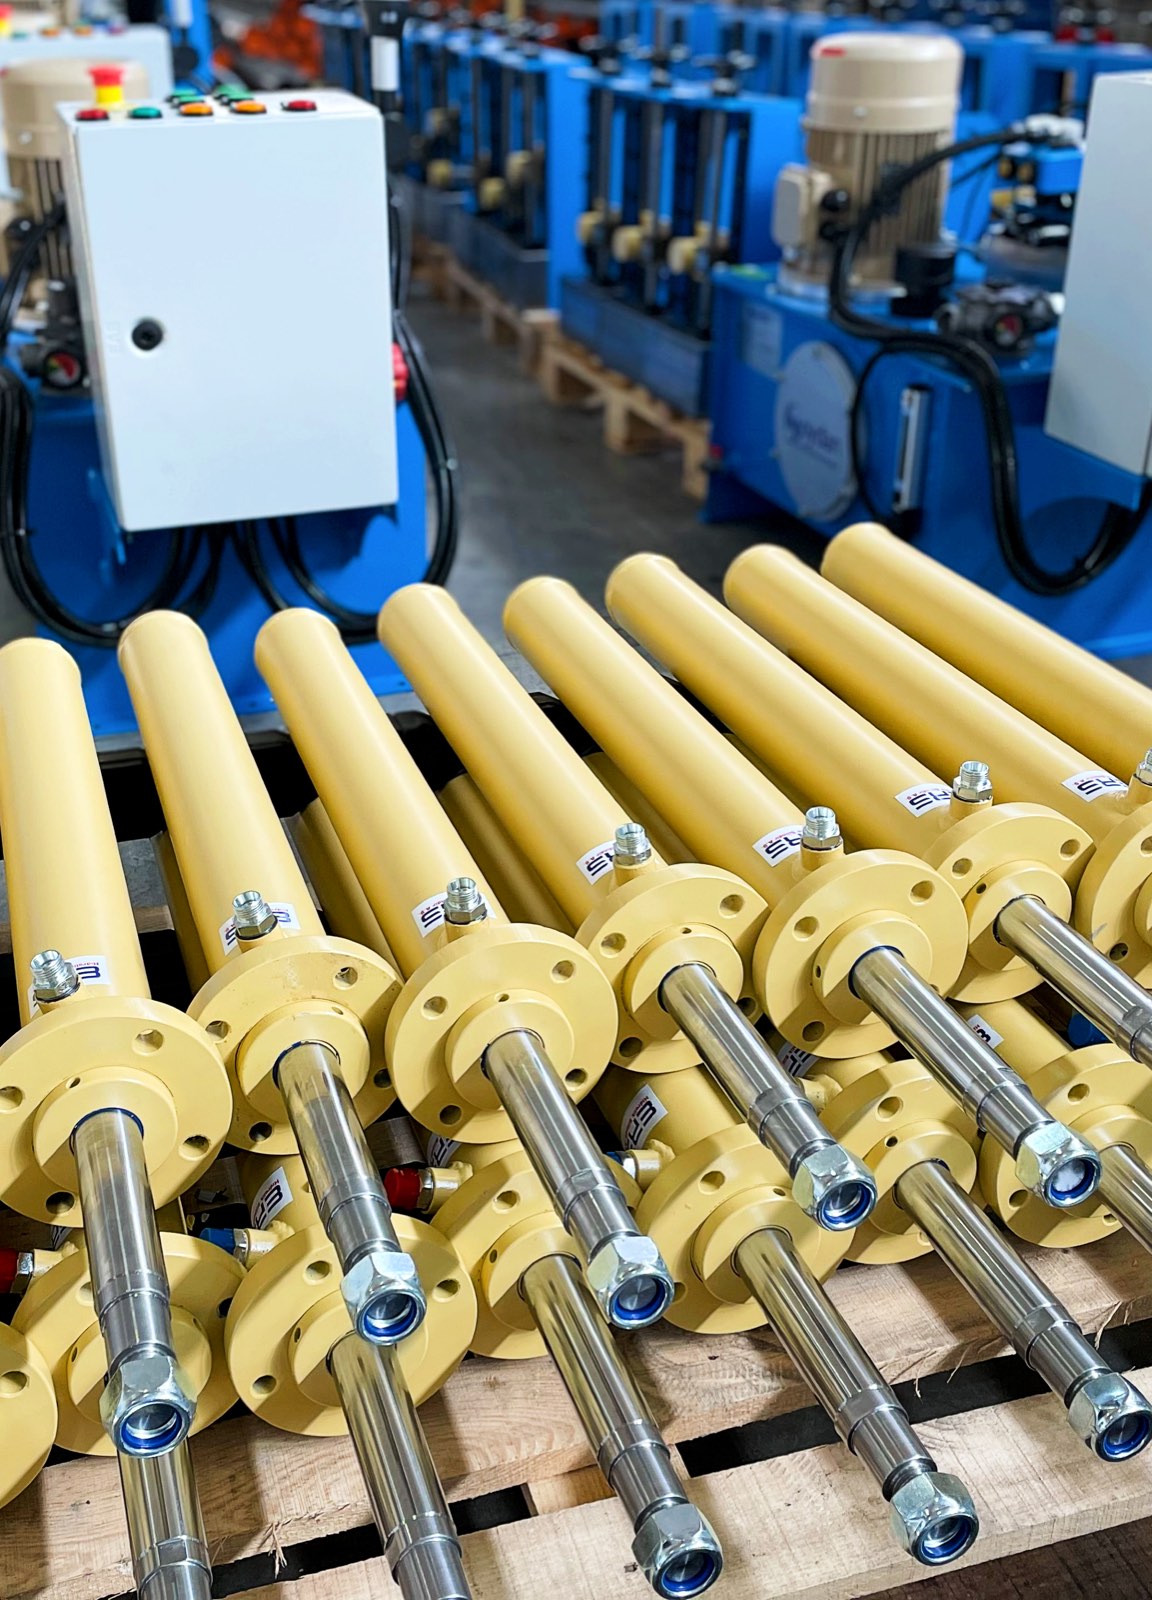
Le vérin principal fixe le tonnage et la précision d'une presse. Soydan Hidrolik fabrique à İzmir des vérins ISO 6022 à bride ronde, mécano-soudés pour service sévère et servo à retour de position, destinés aux presses plieuses, presses d'emboutissage, rouleuses et presses à balles. Chaque vérin, paires synchronisées comprises, est éprouvé selon ISO 10100 à la pression de service puis à 1,5 fois cette pression, et livré avec un procès-verbal d'essai sérialisé. Nous fournissons en série, en première monte, des constructeurs exportateurs de machines de travail des métaux et livrons en Allemagne, en Autriche et au Royaume-Uni.
Gamme Hydrocyl : en standard, alésages Ø25–400 mm, tiges Ø16–280 mm et courses jusqu'à 4 000 mm ; sur projet, jusqu'à Ø1 000 mm d'alésage, Ø700 mm de tige, 12 m de course et 400 bar (voir les vérins de grand diamètre). Catalogue et certificats : téléchargements (EN).
Effort de poussée théorique côté fond, frottements négligés : F [kN] = p × π × D² / 4 / 10 000 (p en bar, D en mm). Ce tableau sert à une première sélection rapide ; le dimensionnement final tient compte de la vitesse, du cycle de travail, du coefficient de sécurité et du flambage, et nos ingénieurs le vérifient au stade de l'offre.
| Alésage (mm) | 200 bar | 250 bar | 350 bar |
|---|---|---|---|
| Ø80 | 101 | 126 | 176 |
| Ø100 | 157 | 196 | 275 |
| Ø125 | 245 | 307 | 430 |
| Ø160 | 402 | 503 | 704 |
| Ø200 | 628 | 785 | 1 100 |
| Ø250 | 982 | 1 227 | 1 718 |
| Ø320 | 1 608 | 2 011 | 2 815 |
| Ø400 | 2 513 | 3 142 | 4 398 |
Exemple indicatif : un seul piston de Ø200 mm développe 80 tonnes (≈ 785 kN) de poussée à 250 bar. En paire synchronisée, deux pistons de Ø160 mm donnent à peu près le même effort à 200 bar (2 × ≈ 402 kN ≈ 82 tonnes) ; à 250 bar, la même paire fournit ≈ 1 005 kN, soit un peu plus de 100 tonnes. La disposition à deux vérins répartit en outre l'effort le long du coulisseau.
Sur une presse plieuse ou une grande presse d'emboutissage, la précision de l'angle de pliage et la durée de vie de l'outillage dépendent de l'égalité de vitesse et de position des deux vérins. Nous les construisons donc en ensembles appariés, et non comme des unités isolées : tubes rodés à la tolérance ISO H8, comportement des deux vérins sur la course comparé sur le même banc d'essai.
Pour les presses asservies en position, les vérins peuvent être livrés avec un capteur linéaire intégré, prêts pour une synchronisation en boucle fermée avec distributeur proportionnel et régulateur. Sur demande, nous concevons aussi le bloc de distribution, l'accumulateur et la centrale hydraulique avec les vérins, comme un seul circuit de presse.
Nous fabriquons en série, en première monte pour des constructeurs de machines exportateurs, des vérins de presses plieuses, de poinçonneuses et de rouleuses ; Akyapak, constructeur de machines de travail des métaux établi à Bursa, compte parmi nos clients. Pour les critères de choix d'un fournisseur, voir le guide choisir un fabricant de vérins hydrauliques.
Les vérins sont fabriqués dans notre usine de la zone industrielle organisée Atatürk d'İzmir (Çiğli) et expédiés en caisses traitées thermiquement ISPM-15 (NIMP 15) ; l'Incoterm est convenu à chaque commande. Les clients européens sont suivis depuis notre bureau de Londres (contact) et les audits d'usine sont les bienvenus. La garantie de 12 mois est définie dans nos conditions de vente (EN) ; pour ce qui détermine le prix d'un vérin, voir prix d'un vérin hydraulique.
Un vérin de presse accomplit des millions de cycles ; sa durée de vie tient à des détails de conception invisibles de l'extérieur. Au stade de l'offre, nous examinons ces six points au regard de votre application.
Scénario indicatif : 100 tonnes (≈ 981 kN) d'effort de pliage, 250 mm de course, 250 bar de pression de service, coulisseau synchronisé sur deux vérins. Chaque vérin doit fournir ≈ 490 kN ; d'après le tableau, un piston de Ø160 mm donne ≈ 503 kN à 250 bar. Pour couvrir les frottements et une marge de sécurité, on peut préférer Ø180 mm (≈ 636 kN) à Ø160 mm. Avec une course courte et une fixation par bride, le flambage n'est pas dimensionnant ; l'effort radial sur le coulisseau pendant le pliage et le choix des bagues de guidage le sont.
Les deux vérins reçoivent des tubes rodés à la tolérance ISO H8 et leur comportement sur la course est apparié. Sur une presse plieuse, le retour de position vient le plus souvent de règles linéaires fixées au bâti ; sur demande, les vérins sont livrés avec un capteur linéaire intégré. La régulation en boucle fermée par distributeurs proportionnels maintient le coulisseau parallèle sur toute la course. Des vérins de petit alésage peuvent être ajoutés au tablier inférieur pour le bombage. Cet exemple ne vaut que pour un prédimensionnement : pour un choix ferme, envoyez les données de la presse via le formulaire de devis (EN).
En tonnage courant, on retient la série HYC-F ISO 6022 à bride ronde (Ø50–400 mm, 250 bar nominal / 350 bar maximum). Pour une pression supérieure ou une construction sur plan, on utilise le HYC-W mécano-soudé pour service sévère (jusqu'à 400 bar sur projet) ; pour un coulisseau asservi en position, le HYC-S servo.
Les deux vérins reçoivent des tubes rodés à la tolérance ISO H8, et leur comportement sur la course est comparé et apparié au banc d'essai. Les ensembles à retour de position sont livrés avec un capteur linéaire intégré, prêts pour une synchronisation en boucle fermée.
L'effort est le produit de la pression de service par la section du piston : F = p × A, avec p en MPa (1 bar = 0,1 MPa) et A = π × D² / 4 en mm² ; le résultat est en newtons. Avec p en bar et D en mm, F [kN] = p × π × D² / 4 / 10 000. Par exemple, un piston de Ø200 mm à 250 bar développe environ 785 kN (≈ 80 tonnes). Les valeurs du tableau servent au prédimensionnement ; nos ingénieurs établissent le calcul final en intégrant frottements, vitesse et coefficient de sécurité.
Oui. Envoyez le vérin ou ses cotes : nous en faisons le relevé dimensionnel, établissons le plan et fabriquons un vérin de remplacement à l'identique ; sur demande, nous proposons des améliorations d'étanchéité et de matériaux. Le calendrier de livraison est planifié avec vous pour limiter l'arrêt de la presse.
Les vérins de presse sur mesure sont prêts départ usine en moins de 10 semaines après validation du plan ; l'Incoterm est convenu à chaque commande et les vérins sont expédiés en caisses ISPM-15 (NIMP 15). Chaque vérin est testé selon ISO 10100 à la pression de service puis à 1,5 fois cette pression ; un procès-verbal d'essai signé et sérialisé et le dossier technique l'accompagnent. Tubes rodés et tiges chromées proviennent de fabricants européens, avec certificat matière 3.1 selon EN 10204 sur demande ; les jeux de joints sont de Kastaş, ainsi que de Trelleborg et d'autres marques européennes. Soydan Hidrolik est certifiée ISO 9001, ISO 14001 et ISO 45001.
Précisez le type de presse, l'effort (tonnes ou kN), la course, la pression de service, le cycle de travail, le type de fixation et la quantité, avec vos plans éventuels (PDF, DWG ou STEP) : nous répondons sous 48 heures par une fiche technique d'application.
Demander un devis → Générateur de plans (EN) WhatsApp